
Polyethylen hoher Dichte — besser bekannt als HDPE oder PE-HD, Harzkennzeichnungscode 2 — ist der meistgenutzte Werkstoff für starre Kunststoffverpackungen. Jede Milchflasche, jede Waschmittelflasche, jeder Shampoobehälter, jede Getränkekiste und jedes Industriefass aus Kunststoff besteht mit großer Wahrscheinlichkeit aus HDPE. Der Werkstoff ist zäh, chemisch beständig, in Neuware lebensmitteltauglich und — entscheidend für die Nachhaltigkeit — einer der am besten recycelbaren Thermoplaste überhaupt. Dieser umfassende Leitfaden erklärt, wie das HDPE Recycling vom gelben Sack bis zum fertigen Granulat funktioniert und was Einkäufer, Verarbeiter und Markenhersteller über Qualitätsklassen, Preise, Anwendungen und regulatorische Hürden in Europa wissen müssen.
Was ist HDPE?
HDPE (High Density Polyethylene, im Deutschen PE-HD) ist ein thermoplastischer Kunststoff, der durch katalytische Polymerisation des Monomers Ethylen (C₂H₄) hergestellt wird — typischerweise mit Ziegler-Natta-, Phillips- (Chrom-) oder Metallocen-Katalysatoren bei vergleichsweise niedrigen Drücken. Das Ergebnis ist eine weitgehend lineare Molekülstruktur mit nur wenigen Seitenverzweigungen, sodass sich die Polymerketten dicht aneinanderlagern können. Genau diese dichte Packung verleiht HDPE seine „hohe Dichte“ und unterscheidet es von LDPE (Polyethylen niederer Dichte), das viele lange Seitenverzweigungen und eine lockerere, weichere Struktur aufweist.
HDPE wird kommerziell seit Mitte der 1950er Jahre produziert; die weltweite Jahresproduktion liegt heute bei über 50 Millionen Tonnen. In Europa gehört es neben PP und PET zu den drei Standardkunststoffen mit dem größten Volumen. Es trägt das Recycling-Dreieck mit der Ziffer „2“ und dem Kürzel „HDPE“ oder „PE-HD“ und wird von kommunalen Sammelsystemen in der gesamten EU, in Großbritannien, Norwegen und der Schweiz angenommen.
Die Attraktivität von HDPE beruht auf vier Faktoren: Es ist günstig (Neuware-HDPE notiert in Europa typischerweise bei 1.100–1.400 €/t), es ist mechanisch robust, es ist chemisch inert gegenüber den meisten Säuren, Laugen, Salzen und Alkoholen, und es lässt sich mit nahezu allen Kunststoffverarbeitungsverfahren formen — Blasformen, Spritzgießen, Extrusion, Thermoformen, Rotationsformen und Folienextrusion.
Eigenschaften von HDPE
Das Verständnis der physikalischen und chemischen Eigenschaften von HDPE ist die Grundlage dafür, warum der Werkstoff so gut recycelbar ist — und wofür sich das Rezyklat eignet und wofür nicht.
Dichte
HDPE hat eine Dichte von 0,941–0,965 g/cm³ und liegt damit eindeutig über Wasser (1,00 g/cm³), aber unter PET (1,38 g/cm³), PVC (1,38 g/cm³) und PS (1,05 g/cm³). Dieses Dichtefenster ist die wichtigste Eigenschaft für Recycler, denn es ermöglicht die weiter unten beschriebene Sink-Schwimm-Trennung. Die praktische Faustregel: HDPE und PP schwimmen in Wasser, fast jeder andere Verpackungskunststoff sinkt.
Schmelzflussindex (MFI / MFR)
Der Schmelzflussindex — gemessen in Gramm pro 10 Minuten bei 190 °C unter einer Last von 2,16 kg — beschreibt, wie leicht die HDPE-Schmelze fließt. Kommerzielle HDPE-Typen decken einen MFI-Bereich von etwa 0,3 bis 10 g/10 min ab, und dieser Wert bestimmt maßgeblich die Endanwendung:
- MFI 0,3–0,6: Druckrohre (PE100), große Blasformfässer, IBCs
- MFI 0,7–1,5: Flaschen-Blasformen (Milch, Waschmittel)
- MFI 2–8: Spritzguss für Verschlüsse, Kisten, Paletten
- MFI 8–10+: Dünnwandspritzguss, einige Folientypen
Ein Recycler, der Regranulat in den Flaschenmarkt verkaufen möchte, muss ein enges MFI-Fenster treffen — deshalb ist die Sortenreinheit des Einsatzmaterials so entscheidend.
Mechanische und thermische Eigenschaften
- Streckspannung: 22–32 MPa
- Bruchdehnung: 100–1.200 %
- Biege-E-Modul: 800–1.500 MPa
- Vicat-Erweichungstemperatur: 120–130 °C
- Schmelzpunkt: 130–137 °C
- Einsatztemperatur: −50 °C bis +80 °C (kurzzeitig bis 120 °C)
Chemische Beständigkeit
HDPE ist hervorragend beständig gegen Säuren, Laugen, Salzlösungen, Alkohole und die meisten polaren Lösungsmittel. Angegriffen wird es nur durch stark oxidierende Säuren (konzentrierte Salpetersäure, rauchende Schwefelsäure), einige aromatische und chlorierte Kohlenwasserstoffe bei erhöhter Temperatur sowie durch längere UV-Einwirkung ohne Stabilisatoren. Diese chemische Inertheit ist der Grund, warum HDPE den Markt für Chemiefässer, Kanister und IBCs dominiert.
Quellen von Post-Consumer- und Post-Industrial-HDPE
Das Einsatzmaterial für recyceltes HDPE (rHDPE) kommt aus zwei klar unterscheidbaren Strömen, die sowohl Qualität als auch Marktwert bestimmen.
Post-Consumer-HDPE (PCR)
Post-Consumer-HDPE ist Material, das beim Endverbraucher — meist im Haushalt — angekommen ist und über gelbe Säcke, gelbe Tonnen, Wertstoffhöfe oder Pfandsysteme zurückgeführt wurde. Dominierende Fraktionen sind:
- Natur-Milchflaschen (farblos) — die Premiumfraktion, im Handel als „Natur-HDPE“ bekannt
- Gemischt-farbige HDPE-Flaschen — Waschmittel, Shampoo, Reiniger, Motoröl
- HDPE-Verschlüsse von PET-Flaschen (werden beim PET-Recycling abgetrennt)
- Kleine HDPE-Becher und Dosen (Margarine, Eis)
- HDPE-Kisten, -Eimer und -Paletten aus gewerblichen Strömen
In Europa sind Ballen aus Natur-HDPE-Milchflaschen die wertvollste Post-Consumer-Fraktion; sie werden typischerweise mit 650–900 €/t gehandelt und liefern Mahlgut und Regranulat, das für Lebensmittelkontakt-Zulassungen in Frage kommt.
Post-Industrial-HDPE (PIR)
Post-Industrial- oder „Produktionsabfall“-HDPE stammt aus der Fabrik: Spülchargen, Angusssysteme, Ausschussteile, Randbeschnitt und Produktionsüberhänge. Da es nie verwendet wurde, ist es sauber, sortenrein, frei von Fremdstoffen und wird häufig mit vollständigem Materialdatenblatt geliefert. PIR-HDPE-Mahlgut wird typischerweise für 900–1.200 €/t gehandelt und erreicht technisch nahezu Neuware-Qualität. Hauptquellen sind Rohrhersteller, Blasformer und Rotationsformer.
Harzcode 2 erklärt
Das dreieckige „Chasing-Arrows“-Logo mit der Ziffer 2 in der Mitte — und dem Kürzel „HDPE“ oder „PE-HD“ darunter — wurde 1988 von der Society of the Plastics Industry (SPI) eingeführt und ist heute in ISO 11469 und ASTM D7611 kodifiziert. Es sagt nichts darüber aus, ob ein Gegenstand tatsächlich recycelt wird, sondern identifiziert lediglich das Polymer, damit Sortierer und Verbraucher es richtig zuordnen können.
Harzcode 2 umfasst alle HDPE-Varianten: Homopolymer, Copolymer (mit kleinen Mengen Buten-, Hexen- oder Octen-Comonomer) und bimodale Typen für Druckrohre. Wichtig: PE-HD und HDPE bezeichnen denselben Werkstoff — die europäische (DIN/ISO) Konvention schreibt „PE-HD“, die nordamerikanische „HDPE“.
Der HDPE-Recyclingprozess
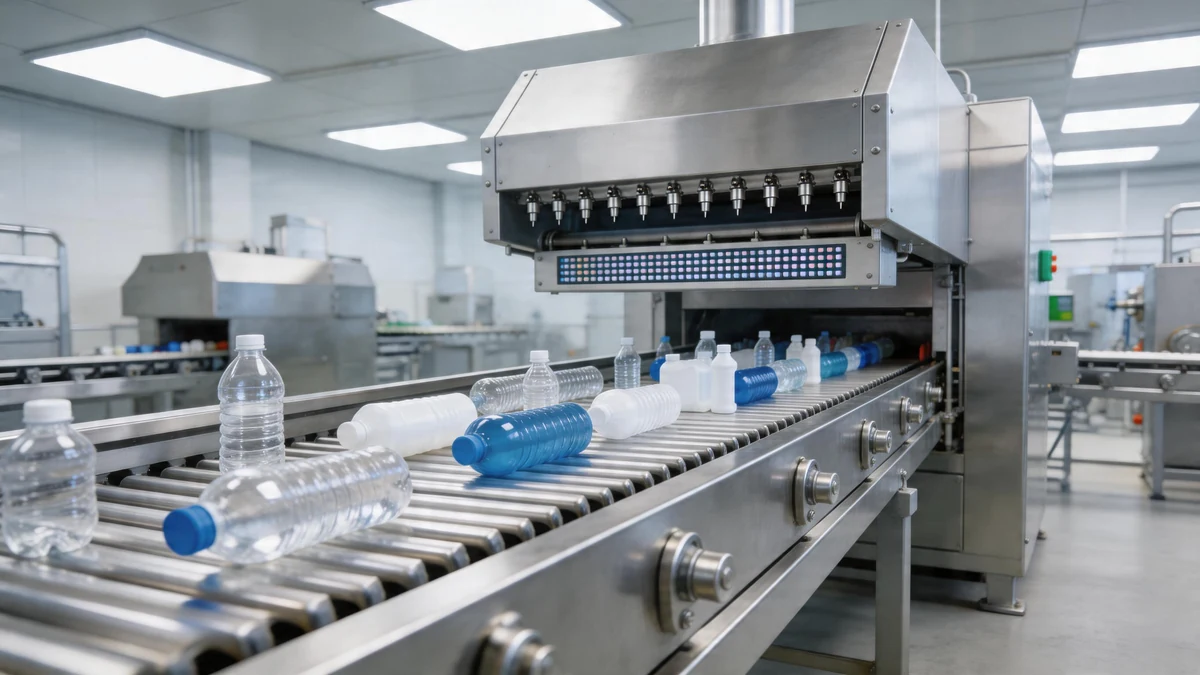
Das mechanische Recycling von HDPE-Flaschen ist einer der ausgereiftesten Kunststoffrecyclingprozesse überhaupt. Eine moderne europäische Flasche-zu-Granulat-Linie — betrieben beispielsweise von Veolia, Suez, Morssinkhof, Paprec, Alpla oder Umincorp — arbeitet typischerweise mit 1–3 t/h und umfasst folgende Schritte.
1. Sammlung und Ballenpressung
Gemischte Hartkunststoffe aus der Haushaltssammlung gelangen in eine Sortieranlage (MRF), in der NIR-Sortierer, ballistische Separatoren und manuelle Qualitätskontrolle die HDPE-Flaschen isolieren. Natur- und Farbfraktionen werden meist getrennt gepresst. Die Ballenspezifikationen folgen den Grundsätzen der EN 643 oder den präziseren Qualitätsstandards von Plastics Recyclers Europe.
2. Ballenöffnung und Vorsortierung
Die Ballen werden geöffnet und durchlaufen eine zweite NIR-Sortierung, um PET-, PVC-, PP-Reste und Papieretiketten auszuschleusen. PVC ist die kritische Verunreinigung — bereits 50 ppm PVC im HDPE führen zu saurer Schädigung und schwarzen Stippen bei der Extrusion.
3. Flasche/Verschluss-Trennung
Verschlüsse bestehen heute meist aus PP (bei Getränkeverschlüssen ≥95 %) oder aus einem abweichenden HDPE-Typ. Sie werden beim Mahlen freigelegt und in der Sink-Schwimm-Stufe abgetrennt; einige Linien entfernen PVC-Shrink-Sleeves und Etiketten jedoch vorher mit einem Windsichter.
4. Granulierung (Nassmahlen)
Die Flaschen werden in Nassgranulatoren auf Flakes von 8–12 mm zerkleinert. Das Wasser kühlt die Messer und wirkt zugleich als Vorwäsche.
5. Sink-Schwimm-Trennung
Dies ist das Herzstück des Prozesses. Die Flakes werden in einen mit Wasser gefüllten Schwimmtank gegeben. HDPE- und PP-Flakes (Dichte <1,0 g/cm³) schwimmen auf und werden abgeschöpft; PET, PVC, Aluminium-Siegelfolien, Steine und Sinkstoffe sinken ab und werden entnommen. Für höchste Reinheit werden zwei oder drei Stufen hintereinander geschaltet.
6. Heiße Laugenwäsche
Die aufgeschwommenen Flakes werden in einer 1–3 %igen Natronlauge bei 75–85 °C gewaschen, um Klebstoff, Produktreste, Öle und Etiketten zu lösen. Anschließend folgen Reibungswäscher und Spültanks.
7. Trocknung
Eine Zentrifugaltrocknung reduziert die Restfeuchte unter 0,5 %, eine thermische Trocknung anschließend auf <0,1 %.
8. Extrusion und Regranulierung
Die trockenen Flakes werden einem Ein- oder Doppelschneckenextruder mit Schmelzefiltration (typisch 80–120 µm) und Vakuumentgasung zur Entfernung von VOC zugeführt. Die filtrierte Schmelze wird stranggranuliert oder unter Wasser granuliert — zu gleichmäßigen, linsenförmigen Pellets von etwa 3 mm.
9. Homogenisierung und Qualitätskontrolle
Die Pellets werden in große Silos (30–50 t) befördert, homogenisiert und anschließend auf MFI, Dichte, Farbe (L*a*b*), Feuchte, Asche und flüchtige organische Verbindungen geprüft, bevor sie in Big Bags oder Silofahrzeuge verladen werden.
Formen von recyceltem HDPE
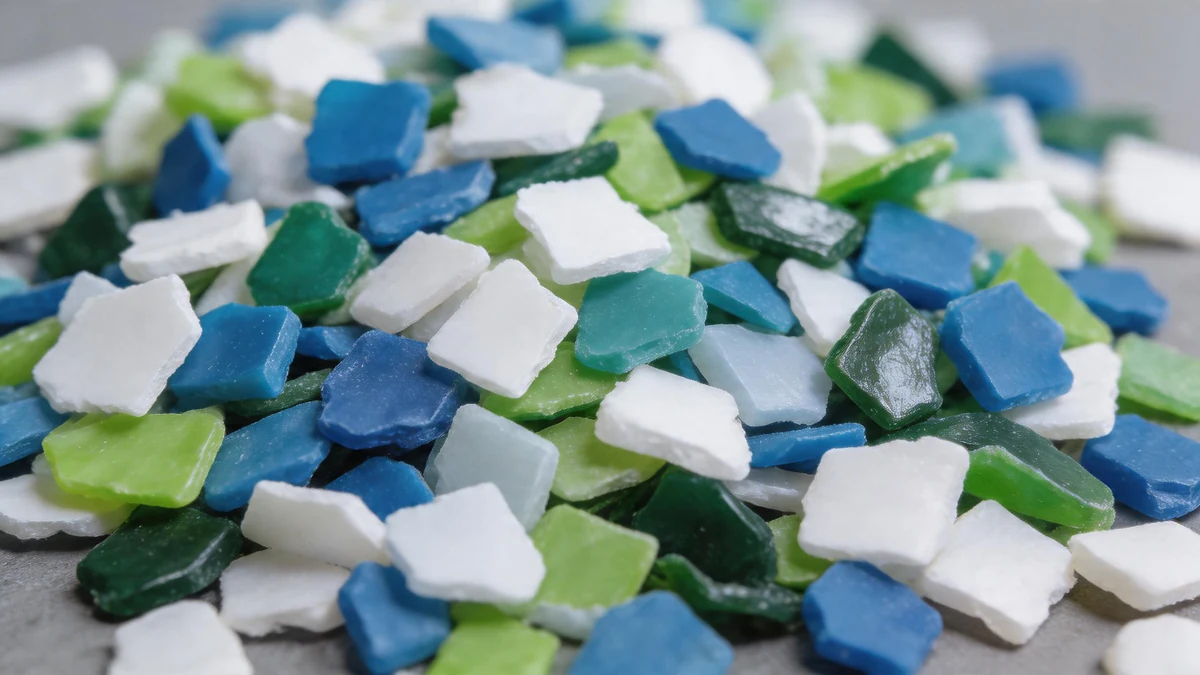
rHDPE wird in drei Hauptformen gehandelt, die jeweils unterschiedlich spezifiziert und bepreist werden.
Mahlgut (Regrind)
Gewaschene, getrocknete und optional farbsortierte Flakes, die noch nicht erneut extrudiert wurden. Mahlgut ist günstiger (typisch 700–1.000 €/t in Europa im Jahr 2025), schneller herzustellen und behält mehr Molekulargewicht, ist aber schwieriger exakt zu dosieren und kann nicht für Lebensmittelkontakt zertifiziert werden. Mahlgut ist das Standardeinsatzmaterial für dickwandigen Spritzguss (Kisten, Paletten), Kunststoffholz und drucklose Rohre. Lieferanten wie odzysk.pro — B2B HDPE Rezyklat oder Plastic Trader bieten entsprechende Spezifikationen an.
Regranulat (Pellets)
Vollständig erneut extrudiert, filtriert und granuliert. Regranulat kostet mehr (900–1.300 €/t), ist aber vollständig homogen, lässt sich problemlos parallel zu Neuware in jede Verarbeitungsmaschine dosieren und kann — mit zugelassenen Verfahren — für den Lebensmittelkontakt zertifiziert werden. Regranulat wird unterteilt in:
- Natur (milchig-weiß bis hellgrau): höchster Wert, aus Natur-Milchflaschen.
- Hellfarbig (mintgrün, hellblau): mittlerer Wert.
- Mischfarbig (grau/braun/schwarz): aus farbigen Flaschen, niedrigster Wert, aber größtes Volumen.
Agglomerat
Ein Nischenprodukt aus HDPE-Folien- und IBC-Innenbehälter-Abfällen — verdichtet, aber nicht regranuliert. Günstigste Form, meist in Drainagerohren und Holz-Compounds eingesetzt.
Qualitätsklassen und MFI-Spezifikationen
Europäisches rHDPE wird nach drei sich überschneidenden Systemen klassifiziert: den RecyClass-Klassen von Plastics Recyclers Europe, den EN-Normen 15343/15347 zur Rückverfolgbarkeit und bilateralen Lieferantenspezifikationen. Ein typisches Datenblatt für Premium-rHDPE-Blasformregranulat sieht so aus:
- Dichte: 0,955 ± 0,003 g/cm³
- MFI (190 °C / 2,16 kg): 0,8 ± 0,2 g/10 min
- Feuchte: <0,05 %
- Aschegehalt: <0,3 %
- Schwarze Stippen >200 µm: <5 pro kg
- Geruch: ≤3 auf der VDA-270-Skala
- Farbe: natur / blaugrau / schwarz (kundenspezifisch)
- Filtrationsgrad: 80 µm
Spritzgusstypen verschieben das MFI-Ziel auf 4–8 g/10 min, und rHDPE für Rohre (wo zugelassen — meist nur drucklos) verlangt engere Partikel- und Gelkontrolle mit ISO-4427-Prüfnachweisen.
Anwendungen von recyceltem HDPE
rHDPE gehört zu den vielseitigsten Rezyklaten, die europäischen Verarbeitern zur Verfügung stehen, und das Anwendungsspektrum hat sich im letzten Jahrzehnt deutlich erweitert — nicht zuletzt wegen der Rezyklatanteil-Ziele der EU-Verpackungsverordnung (PPWR).
Drucklose Rohre
Gewellte Drainagerohre (EN 13476), Kabelschutzrohre, Landdrainagen und geotechnische Rohre vertragen hohe rHDPE-Anteile — oft 50–100 %. Das ist der größte Absatzmarkt für mischfarbiges Mahlgut in Europa.
Kisten, Paletten und Tonnen
Logistikkisten (Milchkisten, Brotkisten, Getränkeboxen), Mülltonnen und Industriepaletten arbeiten routinemäßig mit 50–100 % rHDPE. Besonders schwarze Tonnen vertragen mischfarbiges, stark verunreinigtes Einsatzmaterial.
Kunststoffholz und Stadtmobiliar
Terrassendielen, Zäune, Bänke, Poller und Spielplatzgeräte aus extrudiertem rHDPE ersetzen Tropenholz und druckimprägniertes Holz. Diese Anwendungen nehmen die niedrigste Qualität und die stark farbigen Fraktionen auf — ein entscheidender Markt für die Recyclingindustrie.
Nicht-Lebensmittelflaschen und -behälter
Waschmittelflaschen, Shampooflaschen, Motorölgebinde, Gartenchemiebehälter und Industriereinigerkanister enthalten zunehmend 30–100 % rHDPE. Farbige Schichten oder durchgefärbte Körper kaschieren eventuelle Farbabweichungen des Rezyklats.
Industriefässer und IBCs
Aufgearbeitete und neue 200-l-Fässer, 20-l-Kanister und 1000-l-IBC-Innenbehälter sind starke Märkte für hochwertiges PIR- und Natur-PCR-rHDPE.
Starre Folien und Geomembranen
Mehrschichtblasfolie mit rHDPE-Kern und Neuware-Außenschichten wächst stark, ebenso HDPE-Geomembranen für Deponieabdeckungen und Teichauskleidungen.
Lebensmittelkontakt-rHDPE und regulatorische Hürden
Anders als bei PET, wo Flasche-zu-Flasche-PET-Recycling mit Lebensmittelkontakt-Zulassung Routine ist, bleibt Lebensmittelkontakt-rHDPE eine regulatorische Engstelle. Unter EU-Verordnung 2022/1616 (die die Verordnung 282/2008 ersetzt) muss jedes Recyclingverfahren, das rHDPE für Lebensmittelkontakt auf den EU-Markt bringt, einzeln von der EFSA zugelassen werden. Anfang 2026 haben nur wenige HDPE-Dekontaminationstechnologien positive EFSA-Gutachten erhalten — sie basieren auf Super-Clean-Extrusion mit Hochvakuum-Entgasung, Festphasen-Nachkondensation oder speziellen Tiefenreinigungsreaktoren.
Das Kernproblem: HDPE kristallisiert — anders als PET — nicht dicht genug, um Kontaminanten während des Gebrauchs aus der Polymermatrix auszuschließen. Kleine Moleküle — Duftstoffe, Aromen, Spuren von Haushaltschemikalien — diffundieren in den Werkstoff und sind schwer wieder zu entfernen. Deshalb geht die überwältigende Mehrheit des rHDPE im Jahr 2026 weiterhin in Nicht-Lebensmittel-Anwendungen.
Herausforderungen im HDPE-Recycling
Farbmischung und Ruß-Erkennung
Konventionelle NIR-Sortierer können mit Ruß (Carbon Black) pigmentiertes HDPE nicht „sehen“, weil schwarze Pigmente das Nahinfrarotsignal absorbieren. Historisch sind dadurch Millionen Tonnen schwarzes HDPE auf Deponien oder in die Verbrennung gelangt. Neue Generationen von Mittelinfrarot- und Hyperspektralsensoren (z. B. Tomra Autosort Black, Unisensor Powersort) erkennen schwarze Kunststoffe inzwischen zuverlässig, und die EU-PPWR setzt aktive Anreize für rußfreie, recyclingfähige Designs.
Verunreinigung durch Verschlüsse
PP-Verschlüsse im HDPE-Strom (oder umgekehrt) sind bis etwa 3–5 % tolerierbar, verschieben darüber hinaus jedoch den MFI, schwächen Schweißnähte und reduzieren die Spannungsrissbeständigkeit (ESCR). Die seit Juli 2024 geltende Vorgabe für angebundene Verschlüsse (Tethered Caps) aus der Einwegkunststoff-Richtlinie verändert die Verschlussbilanz und erfordert neue Einstellungen von Sink-Schwimm-Anlagen und Windsichtern.
Etiketten, Sleeves und Klebstoffe
Vollkörperige PVC-Shrink-Sleeves auf HDPE-Flaschen sind ein Albtraum für Recycler — sie lassen sich nicht per Sink-Schwimm trennen, weil beide Materialien zusammen sinken, und das PVC schädigt das HDPE bei der Extrusion. Papieretiketten mit laugenlöslichem Klebstoff sind das bevorzugte Design, und die RecyClass-Richtlinien „Design for Recycling“ bewerten dies explizit.
Abbau und Kaskadennutzung
Jeder Extrusionszyklus reduziert das Molekulargewicht von HDPE durch Kettenspaltung, typischerweise steigt der MFI pro Zyklus um 5–15 %. Nach drei bis fünf Zyklen wird das Material meist in die Kaskade — Kunststoffholz oder Drainagerohr — übergeben, wo der MFI weniger kritisch ist.
HDPE-Recyclingquoten in Europa
Laut Daten von Plastics Europe und Eurostat, veröffentlicht 2025 (Bezugsjahr 2023), fielen in Europa rund 5,1 Millionen Tonnen Post-Consumer-HDPE-Verpackungsabfälle an. Davon wurden etwa 46 % zum Recycling gesammelt, der Rest verteilt sich auf energetische Verwertung (39 %) und Deponie (15 %). Der tatsächliche mechanische Recyclingertrag — nach Prozessverlusten von 15–25 % — lag bei rund 1,7 Millionen Tonnen rHDPE-Output.
Die Leistung auf Länderebene variiert stark: Deutschland, die Niederlande, Belgien, Österreich und Skandinavien erreichen HDPE-Recyclingquoten von über 55 %, während Süd- und Südosteuropa bei 25–35 % liegen. Die PPWR schreibt einen verbindlichen Rezyklatanteil von 35 % für nicht-PET-haltige, kontaktempfindliche starre Verpackungen bis 2030 und 65 % bis 2040 vor — dies dürfte die rHDPE-Nachfrage im laufenden Jahrzehnt um 7–9 % pro Jahr wachsen lassen.
Typische europäische Marktpreise für rHDPE im Jahr 2025–2026 im Kunststoffrecycling (CIF Rotterdam, Monatsdurchschnitte):
- Natur-rHDPE-Regranulat (lebensmittelgeeignet): 1.150–1.350 €/t
- Natur-rHDPE-Regranulat (technisch): 950–1.150 €/t
- Mischfarbiges rHDPE-Regranulat: 750–950 €/t
- Schwarzes rHDPE-Regranulat: 650–850 €/t
- HDPE-Mahlgut, natur: 800–1.000 €/t
- HDPE-Mahlgut, gemischt: 700–850 €/t
Häufig gestellte Fragen
Ist jedes HDPE recycelbar?
Grundsätzlich ja — HDPE ist ein Thermoplast und kann viele Male aufgeschmolzen und verarbeitet werden. In der Praxis hängt die Recyclingfähigkeit von der Farbe (Ruß ist für viele MRFs weiterhin schwierig), der Größe (Teile <40 mm entgehen den meisten Sortieranlagen), der Verunreinigung (Lebensmittelreste, Kraftstoff, Motoröl) und der Mehrschichtbauweise ab. Saubere, sortenreine, helle HDPE-Flaschen ≥250 ml werden bei Einwurf in die gelbe Tonne praktisch immer recycelt.
Was ist der Unterschied zwischen HDPE- und LDPE-Recycling?
HDPE ist ein starres, lineares Polymer und wird überwiegend für Flaschen und Kisten eingesetzt; LDPE ist ein weicheres, verzweigtes Polymer und dominiert Folien und flexible Verpackungen. Ihre Dichten überlappen (LDPE 0,915–0,925, HDPE 0,94–0,97), sodass Sink-Schwimm sie nicht zuverlässig trennt — stattdessen werden NIR-Sortierung und Formfaktor-Trennung eingesetzt. LDPE-Folienrecycling ist ein grundlegend anderer Prozess mit Shreddern, Heißwäsche, Reibungswäsche und Pelletierung, wobei Trocknung und Entfärbung eine größere Rolle spielen.
Darf recyceltes HDPE in Lebensmittelverpackungen verwendet werden?
Nur wenn es aus einem EFSA-zugelassenen Recyclingverfahren nach EU-Verordnung 2022/1616 stammt. Anfang 2026 betrifft dies eine kleine Zahl kommerzieller Linien in Deutschland, Österreich, Belgien, Italien und Großbritannien. Das meiste rHDPE auf dem europäischen Markt ist nur für technische, nicht-lebensmittelnahe oder indirekte Anwendungen zertifiziert.
Wie oft kann HDPE recycelt werden?
Mechanisch kann HDPE typischerweise 3–7 Wärmebelastungszyklen überstehen, bevor die Eigenschaften unter die Nutzbarkeitsgrenze fallen. „Kaskadennutzung“ — jede Verwertungsstufe in eine weniger anspruchsvolle Anwendung — sorgt jedoch dafür, dass HDPE-Moleküle über Jahrzehnte in der Materialwirtschaft bleiben, bevor sie schließlich mit Energierückgewinnung verbrannt oder zunehmend chemisch zu Rohstoff recycelt werden.
Was bedeutet der Harzcode 2 auf dem Boden einer Flasche?
Es ist die SPI-/ISO-11469-Kennzeichnung für Polyethylen hoher Dichte. Sie sagt Sortierern und Verbrauchern, dass die Flasche aus HDPE besteht und in die Sammlung für starre Kunststoffe gehört. Sie garantiert nicht automatisch, dass ein konkretes Stück in Ihrer Region recycelt wird — das hängt von der örtlichen Sortieranlage und vom Sammelvertrag ab.
Fazit
HDPE ist die klassische Erfolgsgeschichte des europäischen mechanischen Recyclings. Dichte, chemische Stabilität und die Dominanz in einfachen starren Verpackungen machen den Werkstoff einzigartig geeignet für ertragreiches, energiearmes Recycling — und der Prozess von der Sammlung bis zum Regranulat ist bestens verstanden und skalierbar. Die verbliebenen Herausforderungen — Lebensmittelkontakt-Zulassung, Ruß-Erkennung, PVC-Kreuzkontamination und Verschlusshomogenität — werden durch Gesetzgebung, Design-for-Recycling-Standards und moderne Sortiertechnik aktiv gelöst. Für Einkäufer, Verarbeiter und Markeninhaber ist die Beschaffung qualitativ hochwertigen rHDPE bei vertrauenswürdigen Lieferanten wie odzysk.pro — B2B HDPE Rezyklat oder Plastic Trader ein verlässlicher Weg, Rezyklatanteilsziele zu erreichen, ohne die Produktqualität zu gefährden.



Schreibe einen Kommentar